专注数控车床研发生产销售
数控车床设备行业诚信厂家
全国服务咨询热线
0538-8606989
专注数控车床研发生产销售
数控车床设备行业诚信厂家
全国服务咨询热线
0538-8606989
联系电话:0538-8606989
联 系 人:宋经理
手机号码:15264895829
公司邮箱:sxw@taianhaishu.com
QQ: 690569857
微信:690569857
邮 编:271000
公司地址:山东省泰安市岱岳区山口工业园
扫描二维码加微信咨询
从对刀到尺寸稳定,是数控车床加工中核心、也容易出问题的环节。这个过程可以分解为五个环环相扣的步骤,构成一个从建立基准到稳定生产的完整闭环。
充分的准备是保证后续步骤顺利进行的基础。
对刀的本质,就是告诉数控系统每把刀具的刀尖在工件坐标系中的精确位置。常用的方法是试切法。
关键提示:对刀过程中,严禁在退刀时误动刚刚对好的轴,否则坐标系会被破坏。
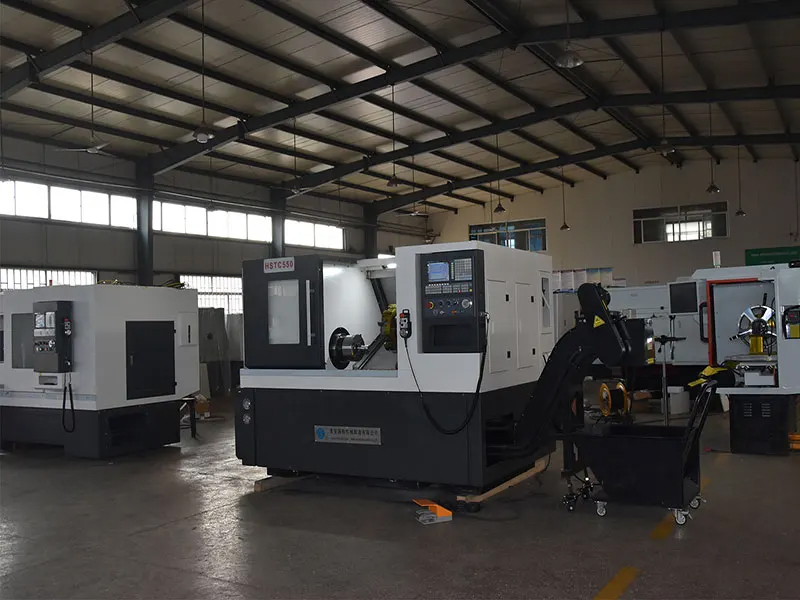
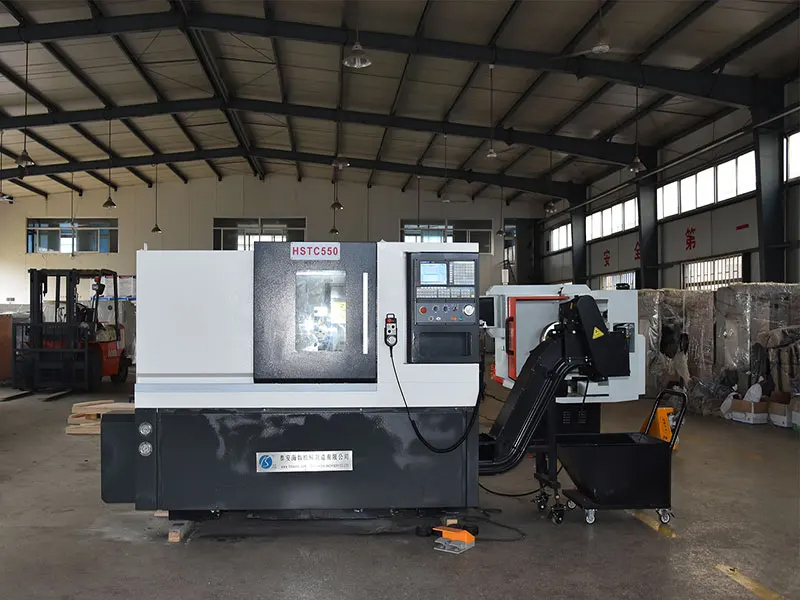
对于其他刀具,可以采用“基准刀法”。即以把刀为基准,后续刀具只需手动轻触基准刀车出的端面和外圆,输入相应坐标即可,无需重复试切。
对刀完成后,必须进行试切验证,这是发现并修正错误的后防线。
如果经过刀补修正后,尺寸依然不稳定或存在系统性偏差,就需要检查并补偿机床本身的精度问题。
完成以上步骤后,可以进入批量生产。但尺寸稳定是一个动态过程,需要持续监控。
从对刀到尺寸稳定,是一个需要耐心和细心的系统工程。其核心逻辑可以概括为:精确对刀建立基准 → 试切验证发现问题 → 刀补修正解决误差 → 精度补偿消除隐患 → 持续监控保持稳定。
海数机械作为专业的数控车床制造商,不仅提供高品质的设备,也致力于帮助客户掌握系统化的操作与调试方法。如果在实际操作中遇到难以解决的问题,欢迎联系海数机械的技术支持团队。
数控车床研发,每一个问题我们都不容忽视!
怎么样使我的设备机器拥有更长的使用寿命?
怎么样让设备具有更高的生产效率?
怎么样保证机器设备简单易学?
... ...
了解数控车床
从我们的网站开始!
全国咨询服务热线:0538-8606989

鲁公网安备 37091102000105号