专注数控车床研发生产销售
数控车床设备行业诚信厂家
全国服务咨询热线
0538-8606989
专注数控车床研发生产销售
数控车床设备行业诚信厂家
全国服务咨询热线
0538-8606989
联系电话:0538-8606989
联 系 人:宋经理
手机号码:15264895829
公司邮箱:sxw@taianhaishu.com
QQ: 690569857
微信:690569857
邮 编:271000
公司地址:山东省泰安市岱岳区山口工业园
扫描二维码加微信咨询
快速回答:复杂零件在数控车床上加工效率上不去,往往不是“机床不够快”,而是工艺路线没有围绕车削和复合加工的优势重新组织。数控车床厂家海数机械为高效加工总结的5个关键思路是:第一,重构工艺路线,评估以车代铣;第二,推行工序集中,用一次装夹替代多次周转;第三,让刀具与切削参数精准匹配零件特征;第四,用快速换装压缩辅助时间;第五,把仿真验证前置,减少试切迭代。每个思路都需要落到可执行的实施要点上,而不是停留在概念层面。
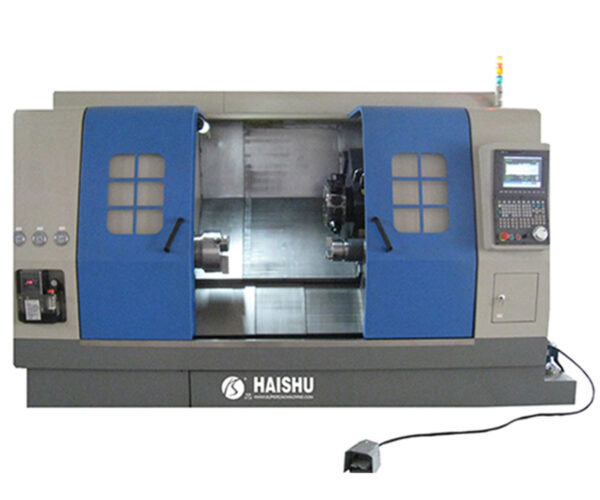
复杂零件通常具有多特征、多方向、精度要求高的特点:外圆、端面、内孔、螺纹、槽、异形轮廓可能需要在同一零件上完成,部分零件还存在薄壁、深孔、断续切削等刚性难题。传统工艺思路往往是“车床车外圆、铣床铣槽、钻床钻孔”,零件在多台设备之间周转,装夹次数多,找正时间长,累积误差大。
数据可以说明问题的量级:在传统多设备、多工序加工模式下,复杂工件的装夹次数可达3—5次,辅助时间占比超过50%,而真正用于切削的时间反而不到一半。另一组夹具应用数据显示,在未做快速换装改造前,单次人工装夹约需5分钟,4次装夹就是20分钟;换型时重新装夹找正的时间甚至超过60分钟,这段时间机床完全处于停滞状态。
这意味着,复杂零件高效加工的首要突破口,不在于把某一刀切得更快,而在于系统性地压缩辅助时间、减少装夹次数、让工艺路线更贴合零件特征。以下5个思路正是围绕这一逻辑展开。
很多复杂零件的工艺路线是历史沿袭的结果,未必仍然是最优解。对于多边形轴类、异形截面轴、部分盘套类零件,如果仍然沿用铣削完成轮廓,可能放弃了车削在效率和连续性上的优势。
研究实验提供了一个值得关注的参照:在加工四方轴零件时,采用数控车床车削方法相较铣削方法加工效率提升了63%,加工精度符合要求,并且该方法可适用于不同多边形轴的加工。另一项工艺创新则通过基准转换和互为基准原则重新规划盲孔零件路线,在保证精度的同时提高了效率。
实施要点:拿到复杂零件图纸后,先不要默认“这个特征必须上铣床”。逐特征判断:哪些轮廓可以由车床通过C轴、Y轴或专用刀具完成?哪些特征可以通过基准转换合并到车削工序中?对于批量较大的零件,值得做车削与铣削的对比试切,用数据决策,而不是凭习惯决策。
工序集中是复杂零件高效加工中收益最直接、也最需要设备条件支撑的思路。车铣复合加工将车削、钻孔、攻丝、铣槽、倒角等多道工序集中在单次装夹内完成,从根本上改变“多设备、多工序、多次装夹”的生产组织方式。
行业数据给出了清晰的效率对比:相比普通数控车床分体加工模式,车铣复合的整体生产效率可提升30%至50%;以汽车变速箱输入轴为例,传统工艺需12分钟/件,车铣复合仅需4.5分钟/件,效率提升62.5%;辅助时间占比从传统模式的超过50%缩短至10%以下,装夹次数从3—5次降至1次。另一组案例中,齿轮坯料加工的装夹次数从4次减少至1次,单件粗加工时间从35分钟缩短至18分钟。
实施要点:工序集中的前提是设备具备动力刀塔、C轴/Y轴或双主轴能力。实施时遵循“先粗后精、先主后次、先面后孔”的顺序规划集成工序链,合理分配粗精加工余量,避免把过多工序压在一次装夹中导致热变形和应力释放集中。同时,一次装夹并不意味着所有工序都要无条件合并,需要根据刀具干涉、排屑和精度要求做出取舍。
复杂零件上不同特征对刀具和参数的要求差异很大:外圆粗车需要刃口强度和切深能力,精车需要锋利度和表面质量,内孔和槽加工受空间限制,螺纹和异形轮廓对轨迹精度敏感。用同一组参数覆盖所有特征,往往导致某些特征效率不足、某些特征刀具寿命过短。
刀具与参数优化的收益在数据上有明确体现。在相关切削试验中,采用改进冷却和刀具方案后,生产率提升34%,刀具寿命提升500%;另一组应用中,刀具寿命提升约60%,每刃加工件数从500件提升至800件,显著减少了换刀停机时间。参数研究还表明,进给量对材料去除率的影响权重最高(约57.64%),切削速度对切削温度的影响占主导(约93.8%),这意味着粗加工提效应优先优化进给,而控制热和刀具磨损则需要审慎选择切削速度。
实施要点:建立“特征—刀具—参数”的对应关系,而不是按零件整体设定一套参数。粗加工在机床和刀具允许范围内优先增大切深和进给,减少走刀次数;精加工优先保证轮廓精度和表面质量,合理使用刀尖圆弧半径补偿。对难加工材料,采用分层切削、充足冷却和适配的涂层刀具,避免参数“一刀切”。
复杂零件往往批量不大、换产频繁,装夹和找正时间对设备利用率的影响甚至超过切削参数。快速换装系统(零点定位、模块化夹具、快换拉钉等)的价值在于,把“停机等装夹”的时间尽可能压缩。
实测数据具有说服力:采用零点快换装夹方案后,工件人工装夹操作时间从5分钟缩短至1分钟,产品换型时的装夹找正时间从60分钟大幅缩短至10分钟,且无需更换夹具底座和重新找正。另一项共基准组配夹具的应用结果显示,安装修配时间缩短63.3%,单件加工周期压缩50%以上,设备利用率提升25%,关键尺寸标准差降低66%—75%。模块化夹具的换型时间也可缩短约40%,加工精度波动控制在±0.01mm以内。
实施要点:快速换装不是简单的“买一套夹具”,而是需要与工艺基准统一、程序模板化、刀具预调协同推进。优先对换产频繁、装夹复杂的零件族建立标准化工装接口;在工艺设计阶段就考虑“如何让下一次换产更快”,而不是等换产时再临时找正。夹具的柔性化和标准化,与机床本身的精度同等重要。
复杂零件的工艺方案如果直接上机试切,一次碰撞或一次过切就可能导致工件报废甚至设备损伤,迭代成本很高。数字化仿真(如UG NX、VERICUT等)的作用,是在虚拟环境中完成刀具轨迹检查、碰撞干涉判断、空行程识别和材料去除验证,把一部分试错从机床上转移到电脑上。
数控车床厂家通过实际案例数据表明,经过仿真优化后,加工周期缩短16.6%,刀具寿命提升约25%,废品率从5%降至1.2%,关键尺寸精度和表面质量均达到设计要求。另一项基于工艺线仿真的研究显示,优化后加工循环过程节省了11.66秒的空闲或等待时间,有效提升了产线生产率。
实施要点:仿真不能替代首件试切,但可以显著减少试切次数和试切风险。对复杂零件,至少应在程序首次下发前完成刀具轨迹和碰撞检查;对批量零件,应利用仿真评估不同工艺方案的节拍差异,再决定上机策略。仿真模型与实际机床的一致性(包括夹具、刀具、后处理)决定了仿真结论的可信度,模型粗糙的仿真反而可能产生误导。
| 关键思路 | 核心动作 | 参考数据 | 实施前提 |
|---|---|---|---|
| 重构工艺路线,以车代铣 | 逐特征评估车削可行性,对比试切决策 | 四方轴车削较铣削效率提升63% | 零件特征适合车削,设备具备相应能力 |
| 工序集中,一次装夹 | 车铣复合集成多工序,减少装夹次数 | 效率提升30%—62.5%;辅助时间从>50%降至<10% | 动力刀塔、C/Y轴或双主轴设备 |
| 刀具与参数匹配 | 按特征匹配刀具与切削参数,分层优化 | 生产率提升34%,刀具寿命提升60%—500% | 刀具样本数据与试切验证 |
| 快速换装压缩辅助时间 | 零点快换、模块化夹具、基准统一 | 装夹5→1分钟;换型60→10分钟;周期压缩50%以上 | 工装标准化与程序模板配套 |
| 仿真验证前置 | 程序下发前检查轨迹、碰撞与空行程 | 周期缩短16.6%,废品率5%→1.2% | 仿真模型与实际机床一致性 |
Q1:复杂零件数控车床加工效率低的常见原因有哪些?
常见原因集中在五个方面:一是工艺路线仍沿用铣削或分散工序,未发挥车削和复合加工的优势;二是装夹次数多,辅助时间占比高,传统多工序加工中辅助时间占比可超过50%;三是刀具与切削参数凭经验设定,未针对材料与特征匹配;四是夹具通用性差,换产找正耗时长;五是工艺方案缺少仿真验证,试切迭代消耗大量机时。
Q2:车铣复合加工对复杂零件效率提升有多大?
车铣复合通过一次装夹完成车、铣、钻、攻等多道工序,消除多次装夹的辅助时间和定位误差。行业数据显示,相比普通数控车床分体加工模式,整体生产效率可提升30%至50%;以汽车变速箱输入轴为例,传统工艺需12分钟/件,车铣复合仅需4.5分钟/件,效率提升62.5%。传统多工序加工中装夹次数可达3—5次,辅助时间占比超过50%,而车铣复合可将辅助时间缩短至10%以下。
Q3:以车代铣在复杂零件加工中是否可行?
对于多边形轴类、异形截面等零件,以车代铣是值得认真评估的方向。研究实验表明,加工四方轴零件时,采用数控车床车削方法相较铣削方法,加工效率提升了63%,且加工精度符合要求,方法可适用于不同多边形轴的加工。是否采用取决于零件结构特征、批量和现有设备条件,需要经过工艺验证。
Q4:快速换装系统对复杂零件小批量多品种生产有什么价值?
复杂零件往往批量不大、换产频繁,装夹和找正时间成为效率瓶颈。采用零点快换、模块化夹具等方案,可以将装夹操作时间从5分钟缩短至1分钟,产品换型时的装夹找正时间从60分钟大幅缩短至10分钟。另有案例显示,采用共基准组配夹具后,安装修配时间缩短63.3%,单件加工周期压缩50%以上。
Q5:数字化仿真在复杂零件工艺分析中起什么作用?
复杂零件工艺方案如果直接上机试切,迭代成本高、周期长。利用UG NX、VERICUT等工具进行虚拟仿真,可以在程序下发前检查刀具轨迹、碰撞干涉、材料去除和空行程,提前发现并优化工艺缺陷。实际案例表明,经过仿真优化后加工周期缩短16.6%,刀具寿命提升约25%,废品率从5%降至1.2%。仿真不能替代试切,但可以把试切次数和风险显著降低。
复杂零件的高效加工,本质上是一个工艺系统优化问题,而不是单项参数的比拼。路线重构决定了方向,工序集中减少了周转,刀具参数匹配决定了切削效率,快速换装释放了设备时间,仿真验证降低了试错成本。五个思路之间相互支撑:没有工序集中,快速换装的收益有限;没有仿真验证,工序集中的风险又难以控制。对于具体零件,不必追求五项同时到位,而应根据瓶颈所在,选择投入产出比最高的环节切入,逐步形成适合自身产品结构的工艺方案。
数控车床厂家海数机械作为专业的数控车床制造商,在高刚性设备平台和车铣复合加工方案方面持续投入,可为客户提供从设备选型到工艺分析的技术支持。如需针对具体复杂零件进行工艺路线评估或节拍优化,欢迎联系海数机械技术团队。
数控车床研发,每一个问题我们都不容忽视!
怎么样使我的设备机器拥有更长的使用寿命?
怎么样让设备具有更高的生产效率?
怎么样保证机器设备简单易学?
... ...
了解数控车床
从我们的网站开始!
全国咨询服务热线:0538-8606989

鲁公网安备 37091102000105号