专注数控车床研发生产销售
数控车床设备行业诚信厂家
全国服务咨询热线
0538-8606989
专注数控车床研发生产销售
数控车床设备行业诚信厂家
全国服务咨询热线
0538-8606989
联系电话:0538-8606989
联 系 人:宋经理
手机号码:15264895829
公司邮箱:sxw@taianhaishu.com
QQ: 690569857
微信:690569857
邮 编:271000
公司地址:山东省泰安市岱岳区山口工业园
扫描二维码加微信咨询
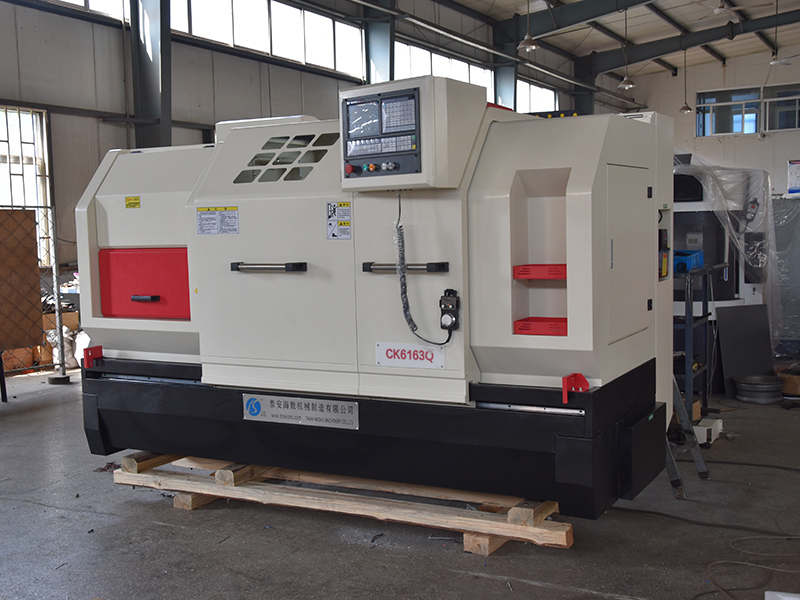
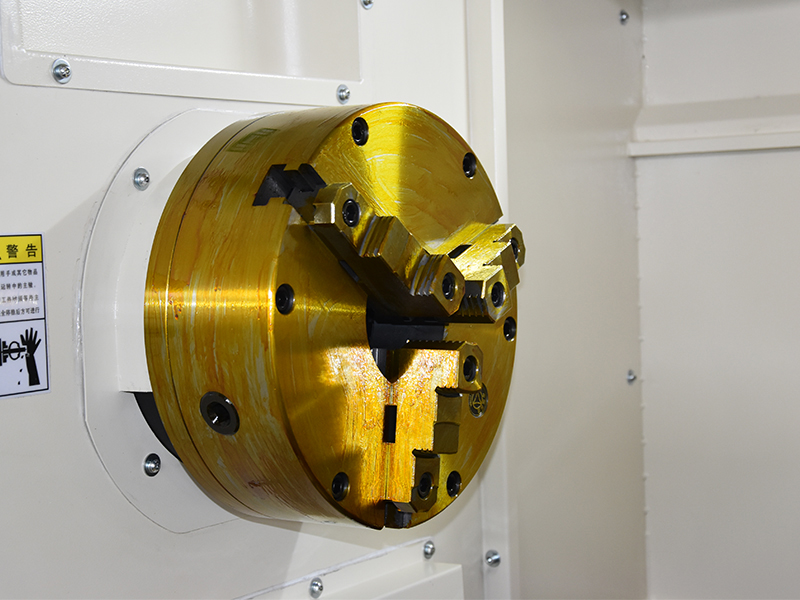
快速回答:数控车床新机开机,不能“通电就干”。正确顺序应是:先验收外观与资料,再确认安装水平与电源接地,然后检查气源、液压和润滑,接着完成系统参数与安全功能确认,后通过空运转、回参考点和试切验收逐步放开加工。以下九大注意事项,可作为新机开机调试的现场检查清单。
新机到厂后,不要急着就位通电,先完成开箱验收。
为什么重要:运输损伤和配置缺件如果不在开箱阶段确认,后续责任难以界定,也可能影响开机安全。
数控车床对安装基础和水平度有明确要求,新机就位是精度稳定的步。
为什么重要:机床水平不良会导致导轨磨损不均、加工出现锥度或尺寸不稳定,后续参数补偿也难以彻底解决。
新机通电前,必须确认供电条件和接地系统符合要求。
为什么重要:相序错误、接地不良或电压异常,可能造成驱动器报警、电机反转,甚至引发安全事故。
主轴、卡盘、刀架和导轨的正常工作,依赖气源、液压和润滑系统。
为什么重要:润滑不足或液压压力异常,短时间内就可能造成导轨拉伤、主轴轴承损坏或刀架动作异常。
新机开机前,应确认系统参数、刀补数据和系统电池状态。
为什么重要:系统电池失效或参数误改,可能导致机床无法回参考点、刀补混乱甚至无法正常启动。
新机首次运行,应进行空运转和动作测试,确认机械与电气配合正常。
为什么重要:空运转可以提前发现装配、润滑、相序和信号问题,避免带负载后造成二次损坏。
新机开机后,必须按厂家要求完成回参考点,并确认软限位设置。
为什么重要:参考点不准或软限位设置错误,可能导致程序执行时超程、撞刀或加工尺寸整体偏移。
正式加工前,应对安全功能和报警系统进行测试。
为什么重要:安全功能失效时,操作人员可能误以为设备处于保护状态,一旦发生干涉或超程,后果更严重。
新机终是否可用,要通过试切和精度验收来确认。
为什么重要:试切是检验安装、参数、刀补和机械状态的综合手段,也是操作人员熟悉新机的好时机。
| 序号 | 注意事项 | 核心检查内容 | 关键目的 |
|---|---|---|---|
| 1 | 开箱验收与资料清点 | 型号配置、外观损伤、随机资料 | 确认设备完整、责任清晰 |
| 2 | 安装环境与基础水平 | 地基、垫铁、水平仪、地脚螺栓 | 保证精度稳定基础 |
| 3 | 电源与接地检查 | 电压、相序、接地、电气柜 | 确保电气安全 |
| 4 | 气源液压与润滑检查 | 气压、油位、油压、润滑供油 | 保护关键部件 |
| 5 | 系统参数与电池检查 | 参数备份、电池电压、报警记录 | 防止参数丢失 |
| 6 | 主轴与刀架空运转 | 逐级升速、换刀、卡盘动作 | 提前发现装配问题 |
| 7 | 回参考点与软限位确认 | 回零、软限位、超程解除 | 建立正确坐标基准 |
| 8 | 程序与安全功能测试 | 急停、安全门、互锁、报警 | 验证保护功能有效 |
| 9 | 试切验收与人员交接 | 尺寸精度、粗糙度、操作培训 | 确认设备可用、人员会用 |
Q1:数控车床新机开机前首先要做什么?
新机到厂后不要急着就位通电,应先完成开箱验收与资料清点:核对机床型号、规格、配置清单与合同是否一致,检查外观有无运输损伤、锈蚀、变形,清点操作手册、维修手册、电气原理图、参数表、合格证、装箱单及附件备件是否齐全,并拍照记录异常。
Q2:数控车床新机开机为什么要检查电源相序和接地?
相序错误可能导致主轴或刀架电机反转,接地不良或电压异常可能造成驱动器报警、电机异常,甚至引发安全事故。因此通电前必须确认输入电压、频率、相序与机床铭牌要求一致,接地电阻符合要求,电气柜内无松动接线、异物、受潮或凝露。
Q3:数控车床新机首次运行为什么要先空运转?
空运转可以在不带负载的情况下提前发现装配、润滑、相序和信号问题,避免带负载后造成二次损坏。应让主轴从低速到高速逐级空运转,监听有无异响、观察有无异常振动,并逐工位测试刀架换刀、卡盘夹紧松开、尾座和冷却排屑等辅助动作。
Q4:数控车床新机回参考点应注意什么?
必须按操作手册执行各轴回参考点,确认参考点位置正确,检查回参考点过程中有无异响、报警或超程,确认软限位参数与机床实际行程匹配,并检查急停、超程解除、手动移动等基本操作是否有效。参考点不准或软限位设置错误,可能导致程序执行时超程、撞刀或加工尺寸整体偏移。
Q5:数控车床新机试切验收主要检查哪些内容?
使用试切件进行外圆、端面、螺纹或圆弧加工,测量尺寸精度、圆度、圆柱度和表面粗糙度是否符合要求,检查批量试切时尺寸是否稳定,必要时进行刀补微调。同时应对操作人员进行安全操作、对刀、刀补、报警处理培训,并完成设备验收记录,明确质保、售后和技术支持联系方式。
数控车床新机开机,核心原则是“先检查、后通电;先空运转、后带负载;先安全验证、后试切验收”。九大注意事项覆盖了从开箱到试切的全过程,既能避免因运输、安装和电气问题造成的设备损伤,也能帮助操作人员快速熟悉新机状态。
海数机械作为专业的数控车床制造商,可为客户提供新机安装调试、操作培训和技术支持服务。如果您在新机开机或设备验收过程中遇到问题,欢迎联系海数机械技术团队。
数控车床研发,每一个问题我们都不容忽视!
怎么样使我的设备机器拥有更长的使用寿命?
怎么样让设备具有更高的生产效率?
怎么样保证机器设备简单易学?
... ...
了解数控车床
从我们的网站开始!
全国咨询服务热线:0538-8606989

鲁公网安备 37091102000105号